

抽象的な
産業用流体伝送システムは、シームレスな構造接続コンポーネントに依存して、制御された媒体流量、圧力封じ込め、および連続生産サイクル全体にわたる長期的なパイプラインの完全性を維持します。管継手直線パイプセグメントを結合し、流れの方向を変更し、流体チャネルを分割または結合し、油圧、機械、工業用流体回路内のさまざまなパイプライン寸法仕様に適応する重要なブリッジハードウェアとして機能します。この包括的な記事では、原材料の選択ロジック、高精度 CNC 加工の製造ワークフロー、多業種展開シナリオ、標準化されたコンポーネント分類、品質管理検証フレームワーク、さまざまな製造プロセスの比較パフォーマンス分析、体系的なメンテナンス ルーチン、機械設計エンジニアと施設パイプライン メンテナンス技術者向けの解決済みの技術 FAQ を取り上げています。各セクションでは、コネクタ ハードウェア機能の一般的な表面レベルの説明なしで、パイプラインの漏洩リスクを排除し、流れの乱流損失を削減し、統合流体供給システムのフル サービス サイクルを延長するための実用的なエンジニアリング ガイダンスを提供します。
目次 — 各エントリをクリックすると、該当するコンテンツ セクションに移動します
産業用パイプラインネットワークにおける接続ハードウェアの中核となる機能価値
工業用流体パイプラインは、可変圧力範囲、温度変動、連続循環流条件下で液体媒体、圧縮空気、作動油、化学処理物質を運びます。生産レイアウトでは、機器のレイアウトとプロセス フロー設計の要求に適合する方向の曲げ、分岐分配ジャンクション、直径遷移アダプター、密閉された終端ポイントが必要となるため、直線パイプ セグメントだけでは完全な機能的な伝送回路を形成することはできません。標準化された高精度の接続ハードウェアがなければ、パイプラインの構造は断片化してしまい、構造的な隙間や持続的な液体の漏れが発生しやすくなり、工場の生産の安定性が損なわれます。
コンポーネントの製造公差が工業用精度のベンチマークを満たさない場合、パイプライン ネットワーク内のすべての接続ポイントに潜在的な構造的弱点が生じます。ねじ山表面、嵌合フランジ面、または内部流路穴のわずかな寸法偏差により、不均一なシール接触が生じ、数千回の圧力変動サイクルにわたって徐々に微小浸透が発生します。精密に機械加工された接続部品は、寸法公差帯域をミクロンレベルの範囲内にロックする厳密に制御された CNC 旋削およびフライス加工プロセスを通じて、これらの構造上の欠陥を排除します。
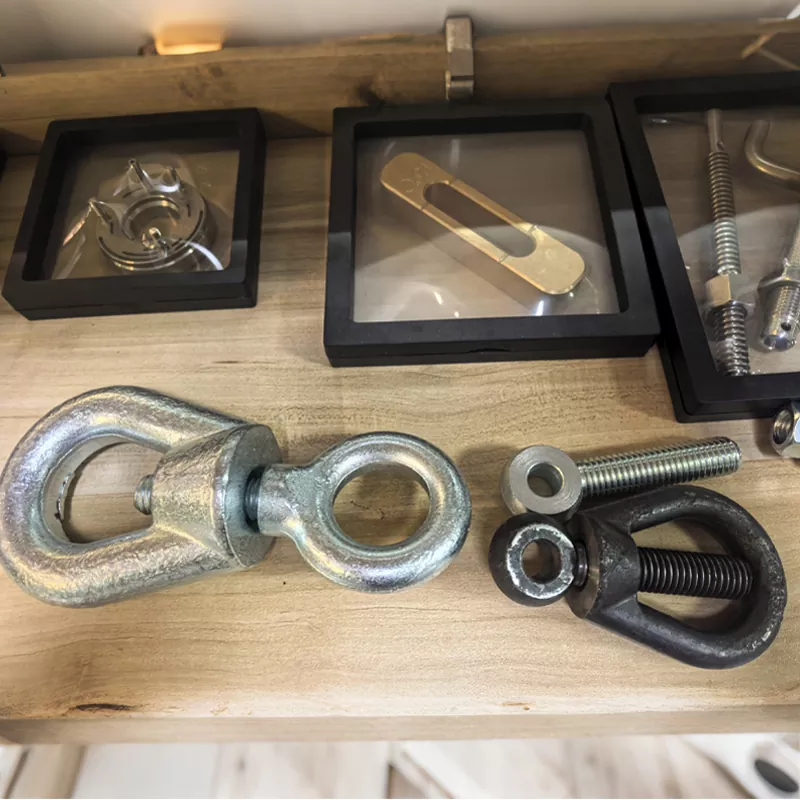
流れ方向調整機能
エルボと曲がった接続ハードウェアにより、流体伝達経路の方向が変更され、一次直線配管を切断したり再加工したりすることなく、機械フレーム、機器の筐体、工場の構造障壁を通過できます。内側ボアのスムーズな移行により、長期連続運転中に流れの乱流、中程度の圧力損失、パイプライン内壁の局所的な侵食を引き起こす鋭い内部エッジが排除されます。
多分岐流量分配構造
T 字型および十字型の接続コンポーネントは、入ってくる単一の流体の流れを複数の独立した供給チャネルに分割し、並列の生産装置ユニットに同時に供給します。均一な内部チャネルの対称性により、すべての出口ポートにわたってバランスの取れた流量が維持され、マルチステーションの生産ライン全体で機器の動作パフォーマンスが不均一になる原因となる不均一な媒体供給分布を防ぎます。
直径の変化と密閉された終端
レデューサーとプラグ接続ハードウェアは、公称直径が一致しないパイプラインを橋渡しします。また、キャップとブラインド フランジのバリエーションは、パイプラインのテスト、メンテナンスの停止、未使用の回路の分離のために完全に密閉された終端エンドポイントを提供します。精密に機械加工された移行面により、パイプラインアセンブリ内で流体キャビテーションや材料摩耗の加速を引き起こす突然のボアサイズの変化が回避されます。
- 機械加工されたねじ山とフランジの合わせ面は、エラストマー シーリング ガスケットの均一な圧縮を維持し、動的な作動圧力の変動下でも流体の浸透をブロックします。
- 統合された滑らかな内部チャネル形状により、乱流抵抗が最小限に抑えられ、液体または気体の産業用媒体を循環させるために必要なシステム全体のエネルギー消費量が削減されます。
- モジュール式の交換可能なコンポーネント アーキテクチャにより、生産ラインの改修や機器のアップグレード プロジェクト中のパイプライン レイアウトの変更が簡素化されます。
- 構造的に強化された原材料ブランクは、24 時間の連続稼働産業施設内で一般的な機械振動疲労に耐えます。
設備エンジニアリング チームは、低精度の接続ハードウェアによって生じる累積運用損失を過小評価することがよくあります。工場敷地全体にわたる数十のパイプライン接合部での微小漏れが継続的に発生すると、システムの動作圧力の一貫性が着実に低下し、中程度の損失を補うためにポンプやコンプレッサー機器が高い負荷レベルで動作することを余儀なくされます。すべての接続接合部を均一に精密に製造することで、この隠れた運用上の負担が軽減され、ベースラインのシステムエネルギー需要が安定し、液体の流出や欠陥のある接合点でのコンポーネントの腐食によって引き起こされる計画外のメンテナンスのダウンタイムが排除されます。
管継手フル CNC 精密機械加工によって設計されたこの製品は、すべての合わせ面にわたって一貫した寸法の均一性を実現し、非産業用軽量パイプライン用途で広く使用されている公差の低い鋳造または打ち抜き加工による代替接続ハードウェアによって引き起こされる構造的不安定性の中核的な問題を解決します。
高耐久産業用接続部品の材料選択基準
原材料の選択は、すべてのパイプライン接続ハードウェアの長期使用性能を定義する基礎層を形成します。これは、さまざまな工業用媒体の組成、動作温度帯域、および圧力負荷範囲によって、コンポーネントのブランクに明確な化学腐食と機械的応力の要件が課されるためです。一般的な非グレード合金は工場の過酷な動作環境に耐えることができず、持続的な繰り返し圧力負荷の下で早期の表面酸化、ねじ山の変形、内部構造の亀裂を引き起こします。
材料選択の評価は、パイプラインの圧力破裂リスクに耐えるための機械的引張強度と圧縮強度、表面腐食や媒体汚染を防ぐための輸送流体媒体に対する化学的不活性、および極端な作業場での動作条件下での材料の軟化や脆性破壊を避けるための温度安定性という 3 つの主要な評価次元に従います。
- 炭素鋼ブランク材: 重負荷の油圧および高圧圧縮空気の伝達回路に適した高い引張強度。標準的な屋内作業場環境における大気酸化を防止するために、加工後に表面防錆コーティングが適用されます。
- ステンレス鋼合金グレード: 酸性、アルカリ性、および水ベースの工業用媒体に対する優れた耐性があり、周囲湿度レベルが高い食品加工、化学製造、海洋流体パイプラインのレイアウトに最適です。
- アルミニウム合金ブランク: コンポーネント全体の重量が軽いため、機械フレーム取り付けブラケットへの構造的負荷が軽減され、精密自動組立装置内の軽量空気圧分配システムに適しています。
- 黄銅合金配合:優れたねじ加工平滑性と水および低粘度油媒体に対する自然耐食性を有し、小径の精密流体制御回路の接合部に広く採用されています。
各原材料バリエーションには、標準化された加工前ブランク処理手順が適用され、完成部品のシール性能を低下させる鋳造気孔、金属粒子の凹凸、表面酸化層などの内部材料欠陥が除去されます。 CNC 旋盤およびフライス盤は、多孔質の鋳造ブランクではなく、完全に均質化された中実の棒材を加工し、完成したすべての接続ハードウェア ユニット全体で一貫した機械的強度を確保します。
機械加工後の表面仕上げプロセスにより、コンポーネントの使用可能なサービスサイクルがさらに延長されます。電気メッキ、不動態化、およびサンドブラストの表面処理により、卑金属材料と腐食性の浮遊粒子または輸送される流体媒体との直接接触を遮断する保護外側バリアが作成されます。表面仕上げ仕様は、最初のパイプライン工学設計協議段階で収集された工場環境パラメータに正確に一致するようにカスタマイズされます。
カスタム接続ハードウェアの精密 CNC 機械加工生産ワークフロー
大量生産される一般的な接続ハードウェアは、鋳造およびスタンピング成形プロセスに依存しているため、高精度の工業生産システムには不向きな、広い寸法許容範囲と粗い内部流路表面が生成されます。カスタム機械加工された接続ハードウェアは、完全な CNC 旋削および多軸フライス加工ワークフローを採用しており、すべての重要な嵌合寸法公差をミクロンレベルの精度範囲内にロックし、複雑なパイプライン レイアウト プロジェクトの厳格な機械工学図面仕様要件を満たします。
完全な製造シーケンスは、デジタルエンジニアリング図面データの入力から始まります。CAD 回路図ファイルでは、個々のコンポーネントのバリエーションごとに、すべてのねじピッチ、内径、フランジの厚さ、および遷移曲線パラメータが定義されます。 CNC 工作機械制御システムは、デジタル寸法データを解釈して、完成品の形状に人的ミスをもたらす手動調整介入を必要とせずに、完全に自動化された切断サイクルを実行します。
原棒ストック準備段階
固体金属棒材は、コンポーネントのブランクのサイジング要件に合わせて長さの切断が行われ、その後、表面のバリ取りと欠陥検査が行われ、加工サイクル中に完成したハードウェアの構造的完全性を損なう可能性がある、ひび割れ、酸化、または不均一な材料セグメントが除去されます。均一なブランクサイジングにより、自動化された CNC 加工操作中の切削工具の負荷が安定します。
多軸CNCターニングコア加工
横型 CNC 旋盤装置は、外径の成形、内径の穴あけ、精密なねじ切りを連続自動サイクルで完了します。ツールパスプログラミングにより、一貫した切削送り速度とスピンドル回転速度が維持され、漏れのないパイプラインジョイントアセンブリに重要なすべての嵌合ねじ山およびシール平面表面にわたる表面粗さの変動が排除されます。
後処理と品質検証
機械加工されたコンポーネントは、自動バリ取り、表面仕上げ、精密寸法検査ステーションを通過します。座標測定装置は、表面防食コーティングの塗布と最終バッチ包装手順の前に、元の工学図面ベンチマークに対してすべての重要な寸法公差を検証します。
多軸フライス加工の補助処理は、特殊な産業機器のパイプライン統合に必要なフランジ取り付けボルト穴配列、非対称分岐チャネル接合部、カスタム位置決めスロット形状などの複雑な非円形構造の特徴に対応します。旋削加工とフライス加工を組み合わせた工作機械のワークフローにより、別々の加工ステーション間で寸法調整のドリフトを引き起こす二次コンポーネントの再クランプ手順が不要になり、完成品全体の公差の一貫性がさらに強化されます。
バッチ生産の拡張性により、少量のカスタム単一ユニット注文と大量の標準化されたコンポーネントの大量生産実行のバランスが取れ、CNC 装置の迅速なツールパス再プログラミング機能により、異なるハードウェア仕様のバッチ間の生産ライン切り替えのダウンタイムが最小限に抑えられます。この柔軟な製造アーキテクチャは、あらゆる工業製造業界にわたる多様なパイプライン エンジニアリング プロジェクトの需要をサポートします。
管継手エンドツーエンドの自動化された CNC 加工ワークフローを通じて製造されるため、従来の鋳造生産技術の寸法不一致の制限が排除され、大規模な工場パイプライン ネットワーク建設プロジェクトに再現可能な精度のパフォーマンスが提供されます。
機械製造部門にわたる産業アプリケーションを完全にカバー
流体輸送パイプライン回路を利用するほぼすべての生産施設では、分野固有の動作圧力、媒体組成、および清浄度基準に合わせて調整された、適合した高精度の接続ハードウェアが必要です。さまざまな製造業がパイプライン接続コンポーネントに独自の性能ベンチマークを課しており、一般的な汎用ハードウェアでは完全には満たすことができず、用途分野ごとにカスタマイズされた原材料グレード、寸法公差、表面仕上げ処理が必要となります。
自動車機械製造
油圧クランプ治具回路、車両コンポーネント テストベンチの流体ライン、および自動組立ステーションの空気圧分配ネットワークには、IATF 16949 準拠規格に基づいて認定された高強度合金接続ハードウェアが導入されています。精密なねじ公差により、高圧コンポーネントのクランプサイクル中の作動油の漏れを防止し、耐振動性ブランク配合により、ロボット機器の連続動作振動による疲労亀裂を防止します。
一般産業用油圧機器
射出成形機、金属スタンピング油圧プレス、および材料持ち上げシリンダー アセンブリは、持続的なピーク動作圧力負荷の下で高粘度の作動油を封じ込めるために、肉厚の接続ハードウェアに依存しています。滑らかな内部流路により、長距離の機械の油圧分配パイプライン全体での流体の圧力降下が軽減され、アクチュエータの動作応答速度と出力の一貫性が安定します。
食品および医薬品の加工ライン
鏡面研磨された内径表面を備えたステンレス鋼の機械加工された接続ハードウェアは、食用液体および医薬品媒体の伝送パイプラインの衛生コンプライアンス要件を満たしています。滑らかな非多孔質の内部チャネル形状により、微生物の増殖を促進する媒体残留物の蓄積ゾーンが排除され、ジャンクションハードウェアアセンブリを分解することなく、定期的なパイプライン CIP 洗浄サイクルが簡素化されます。
その他の主要な展開分野には、園芸機械の油圧制御回路、トラックやトレーラーのブレーキ圧縮空気分配パイプライン、金属加工の切削液循環システム、包装自動化の空気圧機器、海洋産業用流体伝送インフラストラクチャなどがあります。各垂直は、最大動作圧力定格、周囲温度の動作ウィンドウ、および輸送されるプロセス媒体との化学的適合性に応じて、接続ハードウェアの仕様を調整します。
中央工場のメイン流体マニホールド設置では、生産作業場ゾーン全体に一次流体供給を分配するために大口径の厚壁接続コンポーネントが配置され、一方、小型でコンパクトな高精度のバリエーションは、局所的な流体回路の調整と分配タスクのために個々のスタンドアロン自動機械制御キャビネットに直接取り付けられます。パイプラインの呼び径の標準に合わせた段階的なコンポーネントのサイジングにより、施設のパイプラインのレイアウト拡張や改修作業中にカスタムの移行アダプター ハードウェアが不要になります。
標準化された CNC 機械加工コンポーネントの互換性により、複数の工場を持つ製造企業のスペアパーツの在庫管理が簡素化され、一致する公称直径のハードウェア バリアント間で寸法仕様が統一され、施設の倉庫保管システム内で維持される固有のスペアパーツの在庫数の合計が削減されます。
標準部品分類と機能区分表
すべての産業用接続ハードウェアは、中核となる機能目的、構造幾何学、およびパイプライン レイアウトのアプリケーション シナリオによって分類でき、パイプライン設計の製図段階での機械工学コンポーネントの選択を簡素化する標準化された分類フレームワークを作成できます。次の表は、設計エンジニアの仕様照合ワークフローを合理化するために、主要なハードウェア ファミリとコア機能属性および一般的な産業展開シナリオをまとめたものです。
| ハードウェアカテゴリー | コア機能特性 | 主な産業展開シナリオ |
|---|---|---|
| エルボ・ベント接続ユニット | 固定角度オフセットで流体の流れ伝達経路の方向を調整します | 機械フレームのルーティング、壁貫通パイプラインのレイアウト、機器筐体内部の流体回路のレイアウト |
| T 字型および分岐分岐コンポーネントの分割 | 単一の流入流体ストリームを 2 つまたは 4 つの独立した出口供給チャネルに分割します | マルチステーション並列機器流体供給マニホールド、分散型圧縮空気ワークショップネットワーク |
| レデューサーおよびトランジションアダプター | 公称内径のサイズ仕様が一致しないパイプライン セグメントを接続する | メインマニホールド分岐テーパー、小型精密機器制御回路への大きな一次パイプライン接続 |
| フランジシール接続ハードウェア | ガスケット圧縮シール構造の大口径全密閉管路継手Assy | 頑丈な高圧油圧幹線パイプライン建設、化学処理長距離流体伝送ライン |
| プラグ&キャップ終端コンポーネント | パイプラインのテスト、メンテナンスの隔離、未使用の回路のブロックのために完全に密閉されたターミナル エンドポイントを作成します。 | 一時的なパイプライン圧力テスト、予備機器の回路分離、施設拡張の予約済みパイプラインポート |
| ユニオンクイックアッセンブリジョイント | 頻繁な分解メンテナンスが必要なパイプラインセクション向けの工具不要の取り外し可能な密閉接続 | 精密ラベル貼付および充填自動化装置、定期検査液サンプリングパイプラインジャンクション |
各主要ハードウェア分類サブファミリー内で、二次寸法バリアントは、小型マイクロ直径の精密オートメーション回路から大規模な産業用メインマニホールドパイプラインの寸法に至るまで、すべての標準的な業界公称直径サイジング仕様をカバーします。ねじ接続形式には、NPT、PT、BSP、およびメートルねじ規格が含まれており、北米、ヨーロッパ、アジアの製造施設市場における地域の世界的な工場パイプライン建設仕様の規約に適合します。
カスタムで修正された構造バリアントは、オフセット分岐ジャンクション、マルチアングル複合曲げチャネル、別個のブラケット補助ハードウェアを使用せずに機械フレームに直接固定設置するための統合された取り付けベース フランジなど、独自のレイアウト制約を満たすように設計できます。完全な CNC 機械加工の柔軟性により、剛性鋳造金型の製造ワークフローと比較して、製造リードタイムを法外に延長することなく、これらの非標準のカスタマイズされた構造形状の製造が可能になります。
機械加工ハードウェアの品質検査および認証コンプライアンス フレームワーク
制御されていない寸法偏差、原材料の不純物、および不完全な表面仕上げは、継続的なパイプラインの運用上の障害を引き起こし、工場の連続生産スケジュールを混乱させます。ブランクの準備、CNC 加工、後処理の生産段階全体に適用される厳格な多段階の品質検証ワークフローにより、産業用パイプライン エンジニアリングのクライアントに納品する前に、非準拠のコンポーネント バッチが排除されます。標準化された国際認証ベンチマークにより、コンポーネントの生産サイクル全体にわたって一貫した製造品質管理システムの導入が検証されます。
入荷した未加工素材の検査
入荷するすべての金属棒材は、注文された合金グレードの仕様に準拠していることを確認するために、化学組成分光法試験と機械的引張強度のサンプリング検証を受けます。視覚的な表面スキャンにより、パイプラインのサービスサイクル中に完成部品の機械的性能を損なう可能性のある内部材料の亀裂、鋳造細孔、酸化層を検出します。
インプロセス CNC 機械加工の寸法検証
三次元測定機によるサンプリングにより、一定の生産バッチ間隔で重要なねじピッチ、内径、フランジ厚さ、シール面の平面度公差が検証されます。稼働中の加工ラインからランダムに部品を抽出することで、バッチ全体の寸法の不一致が発生する前に、変動する工作機械の切削パラメータを特定し、完成した不適合部品の体積を削減します。
最終バッチ圧力とシール性能試験
ランダムに完成したハードウェア ユニットは、定格最大動作圧力負荷下での構造的完全性を確認するために、静水圧破裂試験と持続的な圧力保持サイクルの検証を受けます。リーク試験手順では、動的な圧力変動シミュレーション条件下で、標準工業用エラストマーガスケット材料を使用した嵌合ねじ山とフランジ表面の完全なシール性能を検証します。
- ISO 9001 品質管理システム認証により、完全なコンポーネント バッチのトレーサビリティのためにエンドツーエンドの製造検査記録追跡が標準化されます。
- IATF 16949 自動車産業認証により、車両製造の油圧および空圧回路ハードウェア向けの強化された精度公差制御プロトコルが確立
- ISO 14001 環境管理コンプライアンスにより、コンポーネントの製造サイクル中の廃棄物の取り扱いと表面仕上げ用の化学薬品の使用が規制されています
- ISO 45001 労働安全認証により、生産工場施設内で標準化された工作機械の操作およびコンポーネントのテスト安全プロトコルが強化されます
納入されたすべてのハードウェア出荷には完全なバッチ トレーサビリティ文書が付属しており、納入後の品質監査を完全にサポートするために、原材料のバッチの起源、CNC 加工による生産シフト タイムスタンプ、寸法検査のサンプリング結果、圧力性能試験データが記録されます。包括的な認証準拠により、パイプライン プロジェクトの試運転段階でのクライアント施設エンジニアリング チームのサードパーティ製コンポーネントの品質検証要件が不要になります。
寧波ダイファブ工業株式会社は、上記で参照した 4 つの主要な国際製造認証基準すべてに完全に準拠しており、多段階自動検査装置をすべての CNC 加工生産ワークフローに統合して、すべてのカスタム機械加工接続ハードウェア バッチにわたって一貫した寸法精度を維持します。
接続ハードウェアの長期パイプライン保護メンテナンス ルール
完全に精密に機械加工された接続ハードウェアであっても、計画された予防保守手順がなければ、数千回の圧力変動サイクルにわたって徐々に表面の汚染、ネジ山シールの磨耗、軽度の腐食が蓄積します。設備機器の稼働時間数に合わせて標準化された検査とサービスの間隔を確立することで、予期せぬパイプライン接続部の漏れ故障を最小限に抑え、流体伝送ネットワーク内に設置されているすべての接続部コンポーネントの総耐用年数を延長します。
- 1. 毎月の外観外観検査ルーチン: すべての露出した接続ハードウェアの表面に変色腐食、外部流体残留物の浸出、およびすべてのパイプライン接続点にわたるねじの緩みまたはフランジ ファスナーの締め付けトルク損失がないか確認します。
- 2. 四半期ごとの分解シール コンポーネント交換サイクル: 頻繁にアクセスするユニオンおよびネジ接続ユニットを取り外し、温度サイクルや液体媒体の化学物質への曝露によって劣化した経年劣化したエラストマー ガスケットと PTFE シール テープ層を交換します。
- 3. 半年に一度の圧力システム全体の漏れ監査: システム全体の動作圧力負荷条件中にすべてのパイプライン接続部合わせ面にシャボン玉検査溶液を塗布し、施設の静的減圧状態の停止状態では目に見えない微小浸透点を特定します。
- 4. 年に一度の完全なハードウェア表面メンテナンス: コンポーネントの外面から蓄積した工業用粉塵や化学残留物を中性溶剤で拭き取り、露出した未研磨の金属ブランクの基材領域に追加の防食表面コーティング層を再塗布します。
高湿度、化学蒸気、または大量の浮遊粒子状物質が存在する産業環境内で稼働する施設は、コンポーネントの表面劣化速度の加速に対抗するために、予定されているすべてのメンテナンス間隔のタイムラインを 50% 短縮する必要があります。表面腐食が放置されていると、ねじ山やフランジの合わせ面に徐々に浸透し、表面に永続的な寸法の不規則性が生じます。この不規則性は、単純なガスケット交換手順では修復できず、接続ハードウェア ユニットの完全な分解と交換が必要になります。
パイプラインの分解保守手順中に、技術者は観察されたすべての寸法摩耗パターンと漏れの位置を記録し、施設のパイプライン システムのアップグレードおよび改修の設計計画段階で、高応力パイプライン回路セクションの接続ハードウェアの材料グレードの仕様調整を将来通知する必要があります。長期メンテナンス ログ データの収集により、エンジニアリング チームは、サイト固有の工場環境の動作条件に合わせてハードウェアのサイジングと材料の選択を最適化できます。
エンジニアリングに関する技術的なよくある質問を解決しました
1. CNC 機械加工された接続ハードウェアと鋳造された大量生産された代替品とを隔てる核となるパフォーマンスのギャップは何ですか?
鋳造成形プロセスでは、多孔質の内部材料構造、広い寸法公差帯、粗くて不均一な流路内部表面が形成され、嵌合接合部で流体の乱流が増大し、持続的な微量漏れのリスクが発生します。多軸 CNC 旋削加工およびフライス加工プロセスでは、固体で均質な金属棒材ブランクを利用し、すべての重要なシーリングおよびねじ寸法公差をミクロンレベルの精度範囲内にロックしながら、滑らかな連続的な内孔形状を実現し、全動作圧力負荷サイクル全体にわたって流体の流れ抵抗とジョイントの漏れの可能性を最小限に抑えます。
2. 特殊な工業用流体伝達媒体に適した原料合金グレードを選択するにはどうすればよいですか?
材料グレードの選択には、パイプラインの最大持続動作圧力、輸送される流体媒体の化学的 pH 値と溶媒組成、生産施設のワークショップ内の平均周囲温度範囲という 3 つの主要な動作パラメータを相互参照する必要があります。ステンレス鋼合金グレードは酸性およびアルカリ性プロセス流体に対して優れた不活性性を実現し、炭素鋼は極度の高圧負荷回路をサポートし、黄銅は低圧水および油空圧制御ラインに適し、軽量アルミニウム合金は低負荷の圧縮空気自動化分配ネットワークに適合します。
3. CNC 加工ワークフローを使用して、カスタムの非標準幾何学的接続ハードウェア バリアントを製造できますか?
完全な多軸 CNC 機械加工装置は、オフセット分岐チャネル、マルチアングル複合屈曲流路、統合された取り付けフランジ ベース、および非対称のボルト穴分布レイアウトを含む、すべての構造幾何学的特徴の完全なカスタマイズをサポートします。デジタル CAD エンジニアリング図面ファイルは工作機械制御システムに直接インポートされ、コストのかかる永久鋳造金型の製造を必要とせずにカスタムの切削ツール パスを生成し、少量の試作単一ユニット バッチと非標準接続ハードウェア仕様の大規模量産の両方をサポートします。
4. 一貫した産業用接続ハードウェアの製造品質を検証する標準化された認証ベンチマークは何ですか?
4 つの主要な国際コンプライアンス フレームワークにより、機械加工された産業用ハードウェアの普遍的な製造品質管理標準が確立されています。ISO 9001 は全体的な生産品質管理システムのトレーサビリティを規定し、IATF 16949 は自動車分野の流体回路コンポーネントの精度公差規則を強化し、ISO 14001 は環境に準拠した原材料の加工と表面仕上げのワークフローを規定し、ISO 45001 は CNC 加工およびコンポーネントの圧力試験作業のための標準化された作業場労働安全プロトコルを定義しています。
5. ねじ付きパイプライン接続接合部での持続的な微量漏れを排除するメンテナンス手順は何ですか?
分解する前にターゲットのパイプライン回路を完全に減圧し、古くなった残留 PTFE テープと劣化したエラストマー シーリング ガスケットをねじの合わせ面からすべて取り除き、中性溶剤の布でねじの山と谷を拭き、蓄積した液体残留物と表面腐食粒子を取り除き、標準化された巻き方向規則に従って新しい均一な PTFE シーリング テープの層を貼り付け、ハードウェア エンジニアリング データシートに指定されている校正されたトルク値でねじ継手を締め直し、均一に圧縮されたシーリング接触を作成します。不均一なギャップ形成のない平面。
6. 滑らかな内径表面仕上げにより、パイプライン システムの長期的な運用負荷が軽減されるのはなぜですか?
粗い不均一なチャネル内部表面により、局所的な流体の流れの乱流ゾーンが生じ、回路全体の圧力降下が増大し、目標のパイプライン送出圧力を維持するためにポンピングおよび圧縮装置が高い消費電力レベルで動作することを余儀なくされます。精密機械加工された滑らかな連続インナーボア形状により、乱流発生点が排除され、流体の流速が安定し、延長された連続生産サイクルにわたって完全な産業用パイプラインネットワークレイアウトを通じて液体または気体媒体を循環させるために必要なベースラインエネルギー消費が削減されます。
カスタム CNC 機械加工された接続ハードウェアの寸法に関するコンサルティング、材料グレードのマッチング ガイダンス、および独自の産業用流体トランスミッション プロジェクトの要件に合わせたパイプライン レイアウト仕様のサポートについては、お問い合わせ対象となる技術仕様のレビューのために、完全なエンジニアリング図面ファイルと施設の動作環境パラメータ データを提出します。
エンジニアリングサポートについてはお問い合わせください
